|
|
| Nombre De La Marca: | CHG |
| Número De Modelo: | El AC-28 |
| Cuota De Producción: | 1 juego |
| Precio: | 100,000-300,000 USD |
| Condiciones De Pago: | T/T, D/P, D/A, L/C |
| Capacidad De Suministro: | 10 conjuntos por año |
Línea de producción de recubrimiento en polvo de extrusión de aluminio con transportador aéreo
CHG proporciona líneas de recubrimiento en polvo de extrusión de aluminio personalizadas para fabricantes que requieren una solución integrada para la preparación de superficies, la aplicación electrostática de polvo y el curado térmico.
Diseñada para procesar perfiles de aluminio de diferentes longitudes y formas de sección transversal, esta línea de producción utiliza un transportador aéreo para transportar las piezas de trabajo suspendidas a través de las etapas de recubrimiento. Las estaciones de carga y descarga manual permiten a los operarios manipular diferentes configuraciones de perfiles y ajustar los arreglos de suspensión según el producto.
El equipo está diseñado en torno a la capacidad de producción del cliente, las dimensiones del perfil de aluminio, las especificaciones de recubrimiento y la distribución de la fábrica.
Desde el pretratamiento químico hasta la inspección final, el sistema reúne las operaciones de acabado esenciales en un proceso de producción coordinado.
Los fabricantes de extrusiones de aluminio a menudo producen una amplia gama de productos, que incluyen marcos de ventanas, perfiles arquitectónicos, secciones estructurales y componentes industriales.
Estos productos pueden diferir en longitud, espesor de pared, geometría de sección transversal y acabado de superficie requerido.
Una línea de recubrimiento en polvo adecuada debe tener en cuenta estas variaciones al determinar el espaciado del transportador, la orientación de la pieza de trabajo, la disposición de las pistolas pulverizadoras y las condiciones de curado.
CHG desarrolla la configuración de la línea de producción de acuerdo con los productos reales en lugar de aplicar dimensiones de equipo idénticas a cada proyecto.
Longitud máxima del perfil de aluminio
Ancho y forma de sección transversal del perfil
Peso individual de la pieza de trabajo
Capacidad de producción requerida
Orientación y espaciado de suspensión
Especificaciones de espesor del recubrimiento
Requisitos de pretratamiento
Número de colores de recubrimiento
Dimensiones del taller disponibles
Energía de calefacción y suministro eléctrico
Estos parámetros forman la base para la selección del equipo y el desarrollo de la distribución de la línea de producción.
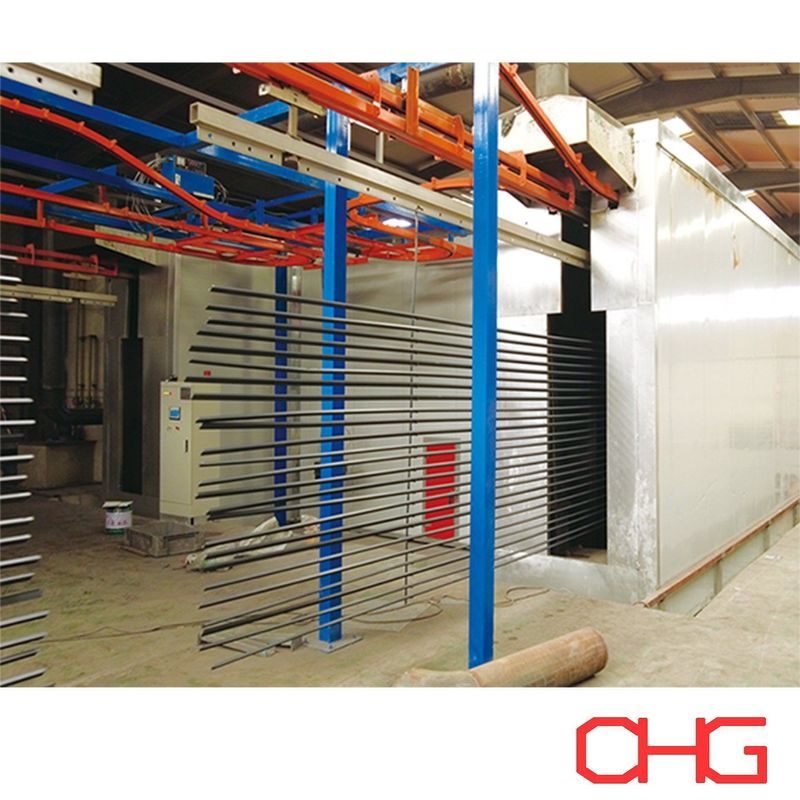
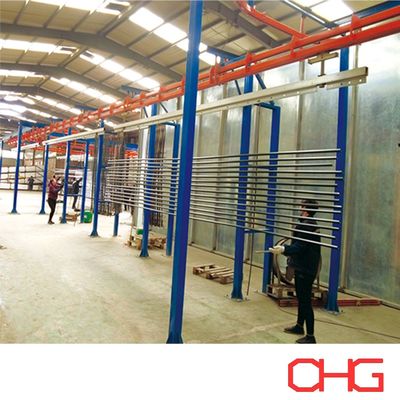
El transportador aéreo conecta las secciones de procesamiento principales y transporta los perfiles de aluminio a través de la línea de producción.
Las piezas de trabajo se suspenden de perchas personalizadas, lo que permite que las superficies requeridas permanezcan accesibles durante el tratamiento y la pulverización.
El transportador se diseña según las dimensiones del perfil, el arreglo de suspensión y el rendimiento de producción requerido.
Los factores de ingeniería importantes incluyen el espaciado de los portadores, la ruta de la vía, la velocidad del transportador, la capacidad de carga y la altura libre de la fábrica.
Para extrusiones de aluminio largas, el arreglo de suspensión también debe considerar la estabilidad de la pieza de trabajo y el posible movimiento durante el transporte.
Los operarios colocan los perfiles de aluminio en las perchas del transportador en la estación de carga.
La carga manual permite ajustar el arreglo de suspensión para diferentes formas de producto y lotes de producción.
Se pueden diseñar accesorios adecuados para soportar los perfiles y mantener un espaciado adecuado entre piezas de trabajo adyacentes.
Después del curado y enfriamiento, se retiran los perfiles de aluminio acabados del transportador.
El área de descarga se organiza para proporcionar un acceso adecuado a los operarios y facilitar la transferencia a las operaciones de inspección, embalaje o fabricación posteriores.
| Equipo | Función |
|---|---|
| Estación de carga | Colgado manual de perfiles de aluminio |
| Transportador aéreo | Transporte entre etapas de producción |
| Sistema de limpieza de superficies | Eliminación de aceites y contaminantes |
| Sistema de pretratamiento químico | Preparación de superficies de aluminio para el recubrimiento |
| Equipo de enjuague | Eliminación de residuos químicos |
| Horno de secado | Eliminación de humedad residual |
| Cabina de pulverización de polvo | Aplicación electrostática de polvo cerrada |
| Equipo de pulverización de polvo | Aplicación de polvo a superficies de aluminio puestas a tierra |
| Sistema de recuperación de polvo | Recolección de polvo rociado en exceso |
| Horno de curado | Curado térmico del recubrimiento |
| Sección de enfriamiento | Enfriamiento de perfiles acabados |
| Área de inspección | Verificación de la calidad del recubrimiento |
| Estación de descarga | Retiro manual de productos recubiertos |
| Sistema de control | Coordinación de la operación del equipo |
La disposición del equipo se puede adaptar según los requisitos del proceso del cliente y el espacio de fábrica disponible.
El proceso típico sigue esta secuencia:
Carga manual → Limpieza → Pretratamiento químico → Enjuague → Secado → Pulverización electrostática de polvo → Curado → Enfriamiento → Inspección de calidad → Descarga manual
Los perfiles de aluminio pueden contener aceites, lubricantes, polvo y residuos de extrusión, mecanizado u otras operaciones de fabricación.
Antes del recubrimiento, estos contaminantes deben eliminarse para preparar las superficies metálicas para el pretratamiento químico.
Los equipos de limpieza y las condiciones de operación se seleccionan según el tipo y la cantidad de contaminación.
Dependiendo de los requisitos de producción, el proceso de limpieza puede utilizar tratamiento por pulverización o inmersión.
Después de la limpieza, los perfiles se someten a un tratamiento de conversión química.
Esta etapa prepara la superficie del aluminio para la aplicación de polvo y respalda la adhesión del recubrimiento y la resistencia a la corrosión requeridas.
Las tecnologías de pretratamiento adecuadas pueden incluir recubrimientos de conversión cromados o libres de cromo, según el sustrato y los requisitos de rendimiento del recubrimiento.
El proceso químico se selecciona según la aleación de aluminio, la aplicación prevista y los estándares de calidad aplicables.
Se incorporan etapas de enjuague según sea necesario para eliminar los productos químicos de tratamiento residuales.
Después del pretratamiento y el enjuague, los perfiles entran en el horno de secado.
Esta sección elimina el agua que queda en las superficies y dentro de los canales o áreas empotradas.
Las condiciones de secado se determinan según la geometría del perfil, el espesor del material, la velocidad del transportador y la capacidad de producción.
Las piezas de trabajo deben estar suficientemente secas antes de entrar en la sección de aplicación de polvo.
Los perfiles de aluminio preparados entran en la cabina de pulverización, donde las pistolas electrostáticas de polvo aplican el material de recubrimiento seleccionado.
Las partículas de polvo cargadas son atraídas por las superficies de aluminio puestas a tierra, formando una capa de polvo antes del curado.
La disposición de las pistolas pulverizadoras se diseña según la sección transversal del perfil y la cobertura de recubrimiento requerida.
Para perfiles con geometrías complicadas, los ángulos de las pistolas, las distancias de pulverización y los parámetros de aplicación pueden requerir ajustes adicionales.
Dependiendo del proyecto, la sección de pulverización puede incorporar pistolas automáticas, reciprocadores y equipos de retoque manual.
Después de la aplicación del polvo, el transportador transporta los perfiles recubiertos al horno de curado.
Durante el calentamiento, el polvo se derrite y fluye para formar una película continua.
Para recubrimientos en polvo termoestables, la reacción de curado desarrolla las propiedades mecánicas y protectoras especificadas.
La temperatura del horno y el tiempo de residencia se determinan según las recomendaciones del fabricante del polvo y la temperatura del metal requerida.
El sistema de curado debe tener en cuenta las diferencias en el espesor de la pared del perfil, la densidad de carga y la velocidad del transportador.
Después del curado, los perfiles de aluminio recubiertos entran en un área de enfriamiento.
Se puede seleccionar enfriamiento por aire natural o forzado según la capacidad de producción y el espacio del taller disponible.
Los perfiles se enfrían a una temperatura adecuada antes de la descarga y el manejo posterior.
Los productos terminados se inspeccionan según los requisitos de recubrimiento del cliente.
Los elementos de inspección típicos incluyen:
Espesor de película seca
Apariencia de la superficie
Consistencia del color
Nivel de brillo
Adhesión del recubrimiento
Defectos superficiales visibles
Cobertura del recubrimiento
Pueden ser necesarias pruebas adicionales para aplicaciones arquitectónicas o industriales con estándares de rendimiento específicos.
Los perfiles de aluminio a menudo contienen canales, bordes, ranuras y otras características que influyen en la deposición del polvo.
Por lo tanto, el equipo de pulverización debe organizarse según la geometría de sección transversal real.
La cantidad de pistolas y las posiciones de instalación se seleccionan para proporcionar una cobertura adecuada de las superficies especificadas.
Para sistemas de pulverización automáticos, el movimiento del reciprocador y la velocidad del transportador se coordinan con el proceso de aplicación.
La puesta a tierra eléctrica efectiva es importante para la aplicación electrostática de polvo.
Se deben mantener las perchas y los puntos de contacto para soportar una deposición de polvo estable.
La entrega de polvo, la configuración de la pistola pulverizadora, la distancia de aplicación y el movimiento de la pieza de trabajo se ajustan según el espesor de película requerido.
La capa acabada se verifica mediante procedimientos de inspección apropiados.
La cabina de pulverización se puede conectar a un sistema de recuperación de polvo diseñado para recolectar el material rociado en exceso.
Dependiendo de la aplicación, el arreglo de recuperación puede incluir separación ciclónica, filtración de cartucho u otro equipo de recolección adecuado.
El equipo de recuperación se selecciona según las características del polvo, la capacidad de producción y el número de colores.
Para los fabricantes que producen varios colores, el diseño de la cabina de pulverización también debe considerar la accesibilidad de limpieza y los procedimientos de cambio de color.
El polvo recuperado puede reutilizarse cuando sea compatible con las recomendaciones del fabricante del recubrimiento y los estándares de calidad requeridos.
La línea de producción se puede personalizar para una variedad de productos de aluminio, que incluyen:
Perfiles de ventana de aluminio
Extrusiones de marcos de puertas
Perfiles de muro cortina
Secciones de aluminio arquitectónicas
Componentes de particiones de aluminio
Perfiles decorativos de aluminio
Extrusiones de aluminio industriales
Componentes de muebles de aluminio
Marcos de soporte de aluminio
Productos generales de aluminio fabricado
La configuración adecuada del equipo depende de las dimensiones del producto, el volumen de producción y el rendimiento del recubrimiento requerido.
El transportador y el sistema de suspensión se pueden diseñar para extrusiones de aluminio con diferentes longitudes, secciones transversales y pesos.
La limpieza, el pretratamiento, el secado, la pulverización, el curado y el enfriamiento se pueden conectar dentro de una línea de producción completa.
La manipulación manual permite a los operarios acomodar diferentes tipos de perfiles y arreglos de suspensión.
El sistema de tratamiento químico se selecciona según el sustrato de aluminio y el rendimiento del recubrimiento requerido.
La velocidad del transportador, el espaciado de las perchas y el tiempo de residencia del curado se calculan según la capacidad de producción requerida.
Las dimensiones del equipo y el enrutamiento del transportador se desarrollan según el espacio del taller disponible y el flujo de materiales.
| Parámetro | Personalización |
|---|---|
| Tipo de producto | Perfiles y extrusiones de aluminio |
| Longitud máxima de la pieza de trabajo | Según los requisitos del cliente |
| Peso máximo de la pieza de trabajo | Basado en el diseño del transportador y la percha |
| Transportador | Sistema de transportador aéreo |
| Carga | Manual |
| Descarga | Manual |
| Tratamiento de superficies | Limpieza y tratamiento de conversión química de aluminio |
| Aplicación de polvo | Pulverización electrostática de polvo |
| Cabina de pulverización | Dimensiones personalizadas |
| Recuperación de polvo | Según los requisitos de producción |
| Secado | Horno de secado integrado |
| Curado | Horno de curado en polvo |
| Enfriamiento | Aire natural o forzado |
| Capacidad de producción | Personalizado |
| Nivel de automatización | Específico del proyecto |
| Distribución del taller | Diseñado a medida |
CHG desarrolla líneas de producción de recubrimiento en polvo de perfiles de aluminio basadas en los productos reales y las condiciones de fabricación del cliente.
Para preparar un diseño preliminar del equipo y una cotización, proporcione:
Dibujos o fotografías de perfiles de aluminio
Longitud, ancho y altura máximos
Peso máximo de la pieza de trabajo
Capacidad de producción horaria o diaria requerida
Número de perfiles por percha
Espesor de recubrimiento en polvo requerido
Tipo de recubrimiento en polvo
Número de colores de recubrimiento
Frecuencia de cambio de color
Especificaciones de pretratamiento
Estándares de calidad de recubrimiento aplicables
Dimensiones del taller disponibles
Altura libre de la fábrica
Energía de calefacción y suministro eléctrico
Nivel de automatización requerido
Estos detalles permiten a CHG evaluar la disposición del transportador, el equipo de pretratamiento de superficies, la cabina de pulverización, el sistema de recuperación de polvo, el horno de curado y la disposición general de la línea de producción.
CHG suministra soluciones integradas de líneas de producción de recubrimiento en polvo para fabricantes de extrusión de aluminio e instalaciones de acabado de metales industriales.
Esta configuración combina transporte con transportador aéreo, carga y descarga manual, pretratamiento de superficies de aluminio, aplicación electrostática de polvo, curado térmico y enfriamiento.
Cada sistema está diseñado según las dimensiones del perfil del cliente, los requisitos de recubrimiento, la capacidad de producción y las condiciones de la fábrica.
Póngase en contacto con CHG con las especificaciones de su perfil de aluminio y los requisitos de producción para recibir una propuesta y cotización personalizadas de la línea de producción de recubrimiento en polvo.