|
|
| Nombre De La Marca: | CHG |
| Número De Modelo: | AC-02 |
| Cuota De Producción: | 1 juego |
| Precio: | 100,000-300,000 USD |
| Condiciones De Pago: | LC, D/A, D/P, T/T |
| Capacidad De Suministro: | 10 conjuntos por año |
Línea de producción de recubrimiento en polvo para piezas de automoción con pulverización automática
CHG diseña y suministra líneas de producción automáticas de recubrimiento en polvo para piezas de automoción, integrando pretratamiento de superficies, aplicación electrostática de polvo, curado térmico y manipulación de materiales en un proceso de fabricación coordinado.
Esta línea de producción se desarrolla para el recubrimiento de componentes de automoción fabricados con aleaciones de aluminio y láminas de acero. Combina carga asistida por elevador, pretratamiento químico multietapa, secado controlado, pulverización automática de polvo, retoque manual, curado y enfriamiento forzado.
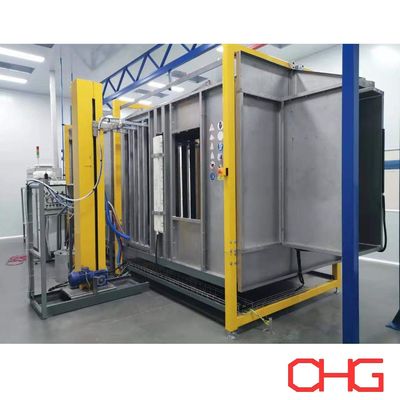
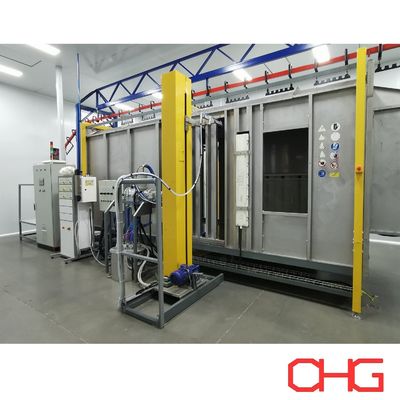
La sección de pulverización incorpora cabinas de pulverización de acero inoxidable y PVC, mientras que el control de temperatura y humedad ayuda a mantener condiciones ambientales adecuadas durante la aplicación del polvo.
Cada etapa de producción se configura según las características de la pieza del cliente, el rendimiento de recubrimiento requerido, la capacidad de producción y la distribución de la fábrica.
La línea de producción consta de varias secciones de procesamiento interconectadas diseñadas para soportar operaciones de fabricación continua.
| Sección de Producción | Función Principal |
|---|---|
| Carga Asistida por Elevador | Soporta la carga y transferencia de piezas |
| Pre-desengrasado | Elimina aceites iniciales y contaminantes superficiales |
| Desengrasado | Proporciona limpieza adicional de las superficies metálicas |
| Enjuague con Agua | Elimina productos químicos de limpieza residuales |
| Pretratamiento de Vitrificación | Forma una capa de conversión compatible en la superficie del metal |
| Soplado de Agua | Elimina el agua retenida de las superficies y recovecos de las piezas |
| Horno de Secado | Elimina la humedad residual antes de la pulverización |
| Enfriamiento Previo a la Pulverización | Lleva las piezas a condiciones adecuadas para la aplicación de polvo |
| Cabinas de Pulverización de Acero Inoxidable y PVC | Proporcionan áreas cerradas de recubrimiento en polvo |
| Pistolas de Pulverización Automáticas | Realizan la aplicación principal de polvo electrostático |
| Estaciones de Retoque Manual | Proporcionan cobertura adicional donde sea necesario |
| Control de Temperatura y Humedad | Mantiene las condiciones ambientales de pulverización especificadas |
| Horno de Curado | Cura térmicamente el recubrimiento en polvo |
| Sistema de Enfriamiento Forzado | Reduce la temperatura de las piezas después del curado |
| Descarga Manual | Permite a los operarios retirar los componentes terminados |
La disposición del equipo y los parámetros técnicos se establecen según los requisitos de fabricación del cliente.
Las piezas de automoción pueden variar significativamente en dimensiones, espesor del material, geometría de la superficie y especificaciones de recubrimiento.
Algunos componentes tienen superficies planas relativamente simples, mientras que otros contienen secciones estampadas, juntas soldadas, bordes y áreas empotradas que requieren consideración adicional durante la pulverización.
Esta línea de recubrimiento está diseñada para acomodar diferentes productos metálicos de automoción a través de arreglos personalizados de manipulación y pulverización de piezas.
El sistema está destinado a componentes metálicos conductores adecuados, que incluyen:
Piezas de aleación de aluminio
Componentes de lámina de acero
Piezas metálicas estampadas
Conjuntos de automoción fabricados
Estructuras metálicas soldadas
La química de pretratamiento y los materiales de recubrimiento en polvo deben seleccionarse según el sustrato y el rendimiento requerido.
La sección de carga incorpora equipo de elevación para ayudar en la manipulación y posicionamiento de las piezas.
Esta disposición puede soportar la transferencia de componentes de automoción a la línea de producción, especialmente donde las dimensiones del producto o los requisitos de manipulación hacen que la carga manual directa sea menos conveniente.
El equipo de elevación y la estación de carga se diseñan según el peso de la pieza, las dimensiones, la disposición de suspensión y la capacidad de producción requerida.
La configuración final de carga se coordina con el sistema de transporte y la distribución del taller.
La preparación de la superficie es una parte crítica del proceso de recubrimiento en polvo para automoción.
Antes de la aplicación del polvo, los componentes metálicos deben limpiarse y tratarse químicamente para proporcionar condiciones adecuadas para la adhesión del recubrimiento y la resistencia a la corrosión.
Esta línea de producción incorpora una secuencia de pretratamiento multietapa que consta de pre-desengrasado, desengrasado, enjuague y eliminación de agua.
La etapa inicial de limpieza elimina una parte de los aceites, lubricantes y otros contaminantes que quedan del estampado, conformado, mecanizado o fabricación.
Esto reduce la carga de contaminantes que ingresan a las etapas de tratamiento posteriores.
La segunda etapa de limpieza proporciona una eliminación adicional de los residuos de procesamiento de las superficies metálicas.
La química de limpieza, la temperatura y el tiempo de tratamiento se seleccionan según el sustrato y el nivel de contaminación.
Después del desengrasado, las piezas pasan por etapas de enjuague para eliminar los productos químicos de limpieza residuales.
Un enjuague adecuado ayuda a reducir la transferencia de productos químicos a la etapa de recubrimiento de conversión.
La línea de producción incorpora un proceso de pretratamiento de vitrificación, comúnmente asociado con recubrimientos de conversión de película delgada utilizados en el acabado de metales industriales.
Dependiendo del sistema químico seleccionado, este tratamiento puede ser adecuado para sustratos de acero y aluminio.
El recubrimiento de conversión está destinado a soportar la adhesión del recubrimiento en polvo y el rendimiento anticorrosión.
La química de pretratamiento y los parámetros operativos deben verificarse para los materiales metálicos reales y las especificaciones de recubrimiento.
Después del tratamiento químico y el enjuague, se utiliza aire comprimido para eliminar el agua retenida de las piezas.
Esta etapa es particularmente útil para componentes con pliegues, canales, secciones empotradas u otras geometrías donde el agua puede acumularse.
El soplado de agua reduce la carga de humedad que ingresa al horno de secado.
Después del pretratamiento, las piezas entran en la sección de secado.
El horno de secado elimina la humedad restante antes de la aplicación electrostática de polvo.
Las condiciones de secado se determinan según las dimensiones de la pieza, el espesor del metal, la velocidad del transportador y la capacidad de producción requerida.
Después del secado, los componentes pasan por una sección de enfriamiento antes de entrar en la cabina de pulverización.
Esta etapa ayuda a llevar la temperatura de la pieza al rango adecuado para el proceso de recubrimiento en polvo seleccionado.
El control de la temperatura de la pieza puede ser importante para una deposición de polvo estable y el acabado superficial requerido.
La sección de aplicación de recubrimiento incorpora cabinas de pulverización construidas con materiales de acero inoxidable y PVC.
La disposición de la cabina se desarrolla según el método de pulverización, las dimensiones de la pieza, los requisitos de extracción de polvo y la distribución de la producción.
La construcción de acero inoxidable proporciona una carcasa industrial duradera adecuada para operaciones de recubrimiento en polvo especificadas.
La cabina puede diseñarse con acceso adecuado para pistolas de pulverización, equipo de extracción, iluminación y disposiciones de mantenimiento.
La construcción de PVC ofrece resistencia química y facilita la limpieza rutinaria.
Las dimensiones y aberturas de la cabina se coordinan con el volumen de la pieza y el equipo de pulverización.
El área de aplicación de polvo incluye control de temperatura y humedad para mantener las condiciones de operación especificadas.
Las condiciones ambientales pueden afectar el comportamiento del polvo, la aplicación electrostática y la consistencia del recubrimiento.
Los rangos requeridos de temperatura y humedad relativa se establecen según el material del polvo, las recomendaciones del equipo y los requisitos de producción.
La línea de producción combina pulverización automática de polvo con aplicación manual suplementaria.
Esta disposición soporta operaciones de recubrimiento repetibles al tiempo que permite una atención adicional a geometrías de productos complejas.
Las pistolas electrostáticas automáticas aplican partículas de polvo cargadas a componentes de automoción puestos a tierra.
El número de pistolas de pulverización, sus posiciones y cualquier movimiento alternativo se seleccionan según las dimensiones de la pieza y los requisitos de recubrimiento.
La pulverización automática es particularmente adecuada para la producción repetitiva que involucra componentes con geometrías consistentes.
Las estaciones de pulverización manual proporcionan flexibilidad de aplicación adicional.
Los operarios pueden ajustar los ángulos de la pistola y las distancias de pulverización para abordar áreas como:
Juntas soldadas
Superficies empotradas
Esquinas estampadas
Soportes y secciones de conexión
Bordes complejos
Áreas parcialmente protegidas de las pistolas automáticas
La necesidad de retoque manual depende de la geometría real de la pieza y la cobertura de recubrimiento requerida.
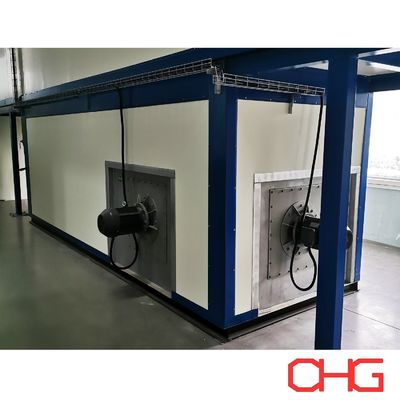
Después de la aplicación del polvo, los componentes de automoción recubiertos entran en el horno de curado.
Durante el calentamiento, el recubrimiento en polvo se derrite y fluye para formar una película continua. Los recubrimientos en polvo termoestables se someten posteriormente a reticulación química para desarrollar sus propiedades especificadas.
El sistema de curado se diseña según los requisitos del fabricante de polvo seleccionado.
Factores de diseño importantes incluyen:
Temperatura de metal requerida
Tiempo de residencia de curado
Material de la pieza
Espesor del metal
Dimensiones del componente
Velocidad del transportador
Circulación de aire del horno
Uniformidad de temperatura
Energía de calentamiento
Dado que los componentes de acero y aluminio pueden tener diferentes características térmicas, la disposición de curado debe evaluarse según los productos reales.
Después del curado, las piezas recubiertas entran en una sección de enfriamiento forzado.
La circulación de aire acelera el enfriamiento y ayuda a preparar los componentes para la manipulación posterior.
El sistema de enfriamiento se configura según la masa de la pieza, el rendimiento de producción requerido y el espacio de fábrica disponible.
Después del enfriamiento, los operarios retiran manualmente los componentes terminados de la línea de producción.
Los productos pueden proceder a inspección, montaje, embalaje u otras operaciones de fabricación.
El proceso completo se puede resumir de la siguiente manera:
Carga Asistida por Elevador → Pre-desengrasado → Desengrasado → Enjuague → Pretratamiento de Vitrificación → Soplado de Agua → Secado → Enfriamiento Previo a la Pulverización → Pulverización Automática de Polvo → Retoque Manual → Curado → Enfriamiento Forzado → Descarga Manual
La inspección de calidad se puede incorporar según los requisitos de gestión de producción y calidad del cliente.
Los componentes de automoción pueden requerir estándares de rendimiento de recubrimiento específicos dependiendo de su aplicación y entorno de servicio.
La línea de producción está diseñada para soportar condiciones de procesamiento controladas en las etapas de pretratamiento, pulverización y curado.
Los elementos típicos de inspección de calidad incluyen:
Espesor de película seca
Apariencia de la superficie
Adhesión del recubrimiento
Consistencia del color
Nivel de brillo
Cobertura del recubrimiento
Rendimiento del curado
Resistencia a la corrosión
Pueden requerirse pruebas adicionales según las especificaciones de automoción del cliente.
La calidad del recubrimiento depende del rendimiento combinado de la preparación del sustrato, los materiales de recubrimiento, los parámetros de aplicación, las condiciones de curado y el control de producción.
La línea puede diseñarse para componentes adecuados de aleación de aluminio y acero utilizando química de pretratamiento y materiales de recubrimiento compatibles.
El sistema de pretratamiento multietapa proporciona limpieza, enjuague y tratamiento de conversión antes de la aplicación del polvo.
El control de temperatura y humedad soporta un entorno más estable para el recubrimiento en polvo electrostático.
Las pistolas de pulverización automáticas manejan la operación de recubrimiento principal, mientras que el retoque manual proporciona flexibilidad para componentes de automoción complicados.
El secado, el enfriamiento previo a la pulverización, el curado y el enfriamiento forzado se integran en la secuencia de producción.
La carga asistida por elevador y la descarga manual se pueden configurar según las características de la pieza del cliente y las condiciones de la fábrica.
El equipo se organiza para coordinar el movimiento de las piezas entre las secciones de procesamiento y reducir la manipulación innecesaria.
La línea de recubrimiento en polvo se puede personalizar para componentes metálicos adecuados utilizados en la fabricación de automoción, que incluyen:
Soportes de automoción
Conjuntos de láminas de acero
Componentes de aleación de aluminio
Soportes estructurales de vehículos
Componentes de carcasas de baterías
Carcasas de equipos de automoción
Piezas metálicas estampadas
Conjuntos de automoción soldados
Componentes de refuerzo metálico
Otras piezas de automoción fabricadas
La idoneidad del producto depende del sustrato, la geometría del componente, la especificación del recubrimiento y la capacidad de producción requerida.
| Parámetro | Configuración |
|---|---|
| Aplicación | Componentes metálicos de automoción |
| Materiales del Sustrato | Aleaciones de aluminio y láminas de acero |
| Carga | Asistida por elevador |
| Descarga | Manual |
| Pretratamiento | Pre-desengrasado, desengrasado, enjuague y vitrificación |
| Eliminación de Agua | Soplado con aire comprimido |
| Secado | Horno de secado integrado |
| Enfriamiento Previo a la Pulverización | Incluido |
| Materiales de la Cabina de Pulverización | Acero inoxidable y PVC |
| Aplicación de Polvo | Pulverización automática con retoque manual |
| Entorno de Pulverización | Controlado por temperatura y humedad |
| Curado | Curado térmico integrado |
| Enfriamiento Post-Curado | Enfriamiento forzado |
| Capacidad de Producción | Personalizada |
| Dimensiones de la Pieza | Según especificaciones del producto |
| Nivel de Automatización | Específico del proyecto |
| Distribución de Fábrica | Personalizada |
CHG desarrolla líneas de producción de recubrimiento en polvo para automoción según los requisitos de fabricación reales del cliente.
Para preparar un diseño y cotización preliminares, proporcione:
Dibujos o fotografías de componentes de automoción
Materiales de las piezas
Longitud, anchura y altura máximas
Peso máximo por pieza individual
Capacidad de producción horaria o diaria requerida
Espesor de recubrimiento requerido
Especificaciones de recubrimiento en polvo
Requisitos de resistencia a la corrosión
Especificaciones de pretratamiento
Número de colores de recubrimiento
Frecuencia de cambio de color
Dimensiones de fábrica disponibles
Altura libre del taller
Energía de calefacción y suministro eléctrico
Normas de calidad de automoción aplicables
Nivel de automatización requerido
Basado en estos parámetros, CHG puede desarrollar una propuesta técnica que cubra el sistema de pretratamiento, equipo de carga, cabinas de pulverización, equipo de pulverización automático y manual, hornos de secado y curado, secciones de enfriamiento, manipulación de materiales y controles generales de la línea de producción.
CHG proporciona soluciones completas de líneas de producción de recubrimiento en polvo para fabricantes que requieren equipos integrados de acabado de superficies para piezas metálicas de automoción.
Esta configuración combina pretratamiento de vitrificación multietapa, carga asistida por elevador, cabinas de pulverización de acero inoxidable y PVC, pulverización automática con retoque manual, condiciones de pulverización controladas, curado térmico y enfriamiento forzado.
El sistema se diseña según los materiales de los componentes del cliente, la capacidad de producción, los requisitos de recubrimiento y la distribución de la fábrica.
Póngase en contacto con CHG con las especificaciones de sus piezas de automoción y los requisitos de fabricación para recibir una propuesta y cotización personalizadas de la línea de producción de recubrimiento en polvo.
![]()
![]()