|
|
| Nombre De La Marca: | CHG |
| Número De Modelo: | AC-29 |
| Cuota De Producción: | 1 juego |
| Precio: | 100,000-300,000 USD |
| Condiciones De Pago: | D/P, T/T, D/A, L/C |
| Capacidad De Suministro: | 10 conjuntos por año |
Línea automática de recubrimiento de polvo con cabina de pulverización de PP y potencia y transportador gratuito
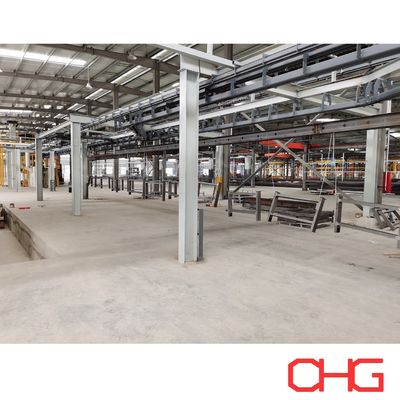
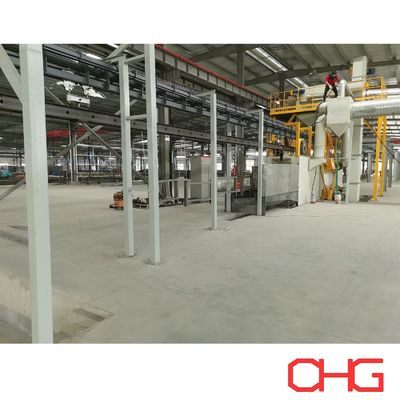
CHG ofrece personalizadolíneas de producción automáticas de recubrimiento en polvopara los fabricantes que procesan productos metálicos con diferentes dimensiones, formas y requisitos de acabado superficial.
Este sistema integra unacabina de pulverización de polipropileno (PP), pistolas de pulverización electrostáticas automáticas, estaciones de ajuste manual y un transportador aéreo Power and FreeLas piezas de trabajo se cargan y descargan manualmente, mientras que el transportador coordina el transporte a través de las principales etapas de producción.
La combinación de pulverización automática y recubrimiento manual permite que la línea pueda acomodar tanto componentes metálicos normales como productos con geometrías más complicadas.
Cada línea de producción se diseña de acuerdo con las piezas reales del cliente, el rendimiento de revestimiento requerido, la capacidad de producción y el espacio disponible de la fábrica.
La sección de aplicación de polvo utiliza una cabina de pulverización fabricada en PP (polipropileno).
El PP ofrece una buena resistencia a muchos productos químicos industriales y ofrece una superficie adecuada para la limpieza y el mantenimiento rutinarios.
Las dimensiones de la cabina, las aberturas del transportador y la disposición de pulverización se pueden personalizar de acuerdo con el tamaño máximo de la pieza de trabajo y los requisitos de producción.
Las armas electrostáticas automáticas realizan la aplicación primaria de polvo, apoyando operaciones de pulverización repetibles.
Las estaciones de retoque manual permiten a los operadores aplicar polvo adicional a las esquinas, superficies empotradas, juntas soldadas y otras áreas que requieren atención especial.
Este acuerdo combinado proporciona flexibilidad a los fabricantes que producen diferentes componentes metálicos.
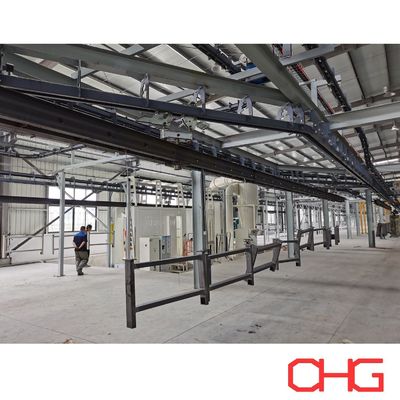
El transportador aéreo transporta piezas suspendidas entre etapas de producción.
Su configuración Power and Free permite a los portadores detenerse, acumularse y reanudar el movimiento en posiciones designadas, ayudando a coordinar las operaciones de procesamiento con diferentes requisitos de tiempo.
Los operarios colocan los componentes metálicos en perchas personalizadas en la estación de carga y retiran los productos terminados después de enfriarlos.
La manipulación manual proporciona flexibilidad para productos con diferentes formas, dimensiones y disposiciones de suspensión.
| Equipo | Función |
|---|---|
| Estación de carga | Colocación manual de piezas de trabajo metálicas |
| Energía y transportador libre | Transporte controlado y acumulación por parte del transportista |
| Sistema de pretratamiento | Limpieza de superficies y tratamiento químico |
| Horno de secado | Eliminación de la humedad residual |
| Cuarto de pulverización de PP | Área de aplicación de polvo cerrada |
| Pistolas de rociado automáticas | Aplicación primaria de polvo electrostático |
| Estaciones de arranque manual | Revestimiento suplementario de superficies complejas |
| Sistema de recuperación de polvo | Recolección de polvo sobre rociado |
| Curado del horno | Curado térmico de revestimiento en polvo |
| Sección de refrigeración | Refrigeración antes de la manipulación |
| Estación de descarga | Eliminación manual de los componentes terminados |
| Sistema de control eléctrico | Coordinación de la operación de transportadores y equipos |
La disposición final del equipo se determina según el proceso de fabricación del cliente.
La cabina de pulverización de polipropileno es una parte importante del sistema automático de recubrimiento en polvo.
Su diseño interno está desarrollado en torno a las dimensiones de la pieza de trabajo, la orientación de suspensión, las posiciones automáticas del arma y el acceso manual del operador.
Dependiendo del proyecto, el stand puede incorporar:
Las demás máquinas y aparatos para la fabricación de máquinas y aparatos para la fabricación de máquinas
Las demás máquinas de la partida 8411
Aperturas de rociado manuales
Conexiones de extracción de polvo
Equipo de recuperación de polvo
Iluminación adecuada
Acceso para limpieza y mantenimiento
Aperturas de transporte personalizadas
El sistema de extracción está diseñado para capturar polvo en el aire durante la pulverización.
En el caso de la producción que implique múltiples colores de revestimiento, la disposición de la cabina y la recuperación también pueden evaluarse de acuerdo con los procedimientos de limpieza requeridos y la frecuencia de cambio de color.
Los diferentes productos metálicos a menudo requieren diferentes métodos de pulverización.
Para los componentes con formas regulares y dimensiones repetibles, los equipos de pulverización automática pueden proporcionar secuencias de aplicación consistentes.
Sin embargo, los productos con huecos profundos, perfiles complicados o secciones parcialmente cerradas pueden requerir atención adicional en el recubrimiento.
La combinación de armas automáticas y estaciones de retoque manual aborda estos diferentes requisitos dentro de una línea de producción.
Las pistolas de rociado automáticas aplican partículas de polvo cargadas a piezas de trabajo metálicas aterrizadas.
El sistema de pulverización puede estar equipado con recíprocos para mover los cañones de acuerdo con el patrón de aplicación requerido.
La cantidad de pistola, el posicionamiento, la distancia de pulverización y los parámetros de funcionamiento se seleccionan de acuerdo con la geometría de la pieza de trabajo y el grosor de película requerido.
Los operadores manuales pueden ajustar los ángulos y posiciones de la pistola de pulverización para llegar a áreas que son difíciles de cubrir utilizando la disposición automática.
Esto es útil para componentes con:
Construcciones soldadas
Las esquinas internas
Procesos empotrados
Perfiles irregulares
Las demás piezas del tipo utilizado
Fabricación de conjuntos complejos
El equilibrio necesario entre rociado automático y manual depende de la gama de productos y de la capacidad de producción.
El transportador de potencia y libre utiliza pistas separadas de potencia y libre para controlar el movimiento de los transportadores suspendidos.
A diferencia de un transportador aéreo convencional con accionamiento continuo, los transportadores pueden desconectarse del mecanismo de accionamiento y detenerse en lugares designados.
Esto hace que el sistema sea adecuado para líneas de producción donde las operaciones de carga, fumigación, curado y descarga requieren un flujo de material coordinado.
Dependiendo del diseño final de la vía y del sistema de control, el transportador puede proporcionar:
Parado controlado del portador
Acumulación de piezas de trabajo
Liberación secuencial del portador
Coordinación con el equipo de pulverización
Operaciones de carga y descarga flexibles
Utilización eficiente del espacio de la fábrica
Las perchas de piezas de trabajo se diseñan de acuerdo con las dimensiones reales del producto, el peso y la orientación de revestimiento requerida.
Las instalaciones de suspensión adecuadas ayudan a mantener el transporte estable y permiten el acceso a las superficies que requieren revestimiento.
La velocidad del transportador, la distancia entre los transportadores y la capacidad de carga se calculan de acuerdo con la producción requerida y el diseño del equipo.
Una secuencia de producción típica es:
Carga manual → Limpieza de la superficie → Tratamiento previo químico → Secado por humedad → Fumigación automática de polvo → Reajuste manual → Curado térmico → Refrigeración → Inspección → Descarga manual
Antes de recubrirlos, los componentes metálicos son limpiados para eliminar aceites, grasa, polvo y otros contaminantes de la superficie.
El proceso de limpieza se selecciona de acuerdo con el material del sustrato y la condición inicial de la superficie.
La limpieza adecuada es importante para el pretratamiento posterior y la adhesión del revestimiento.
Después de la limpieza, las piezas de trabajo reciben un tratamiento químico de superficie adecuado.
El proceso depende del sustrato metálico y de la resistencia a la corrosión requerida.
Para los productos de acero, se pueden seleccionar sistemas de tratamiento de conversión de fosfato o alternativos.
Para los componentes de aluminio, pueden ser apropiados recubrimientos de conversión libres de cromato o cromo.
El equipo de pretratamiento puede ser diseñado como un sistema de pulverización o inmersión de acuerdo con las características de la pieza de trabajo y los requisitos de producción.
Después del pretratamiento y enjuague, las piezas de trabajo pasan a través de un horno de secado.
En esta fase se elimina la humedad superficial residual antes de la aplicación de polvo electrostático.
La temperatura de secado y el tiempo de permanencia se seleccionan de acuerdo con las dimensiones del producto, el grosor del material y la disposición del transportador.
Las piezas secas entran en la cabina de pulverización de PP.
Las pistolas de pulverización electrostáticas automáticas aplican polvo a las superficies metálicas aterrizadas.
El retoque manual puede realizarse cuando se requiera una cobertura adicional.
El equipo de pulverización y los parámetros de suministro de polvo se configuran de acuerdo con la especificación de recubrimiento y la geometría de la pieza de trabajo.
Después de la aplicación del polvo, las piezas de trabajo se transportan al horno de curado.
El calentamiento controlado hace que el polvo se derrita y fluya en una película de recubrimiento continua.
En el caso de los recubrimientos en polvo termo-resistentes, el enlace químico desarrolla las propiedades de recubrimiento especificadas.
El proceso de curado se diseña de acuerdo con los requisitos del fabricante del polvo, en particular la temperatura y el tiempo de curado del metal requeridos.
Después del curado, los componentes recubiertos entran en el área de enfriamiento.
La refrigeración natural o por aire forzado puede seleccionarse de acuerdo con las características de la pieza de trabajo y el flujo de producción requerido.
Los componentes se enfriarán suficientemente antes de su manipulación y descarga.
Los productos acabados se inspeccionan de acuerdo con las normas de recubrimiento requeridas.
Los procedimientos de inspección típicos incluyen:
Medición del grosor de la película seca
Examen de la apariencia de la superficie
Pruebas de adherencia
Verificación del color y el brillo
Identificación de los defectos visibles del revestimiento
Evaluación de la cobertura del revestimiento
Se pueden incorporar ensayos adicionales según la aplicación del producto.
La cabina de pulverización puede conectarse a un sistema de recuperación que recoge el polvo excesivamente rociado.
Dependiendo de los requisitos de producción, el mecanismo de recuperación puede incluir la separación por ciclones, la filtración por cartuchos o una combinación de tecnologías de recogida adecuadas.
El sistema se selecciona de acuerdo con las características del polvo, el volumen de producción, la frecuencia de cambio de color y la calidad requerida del recubrimiento.
El polvo recuperado puede reutilizarse cuando sea compatible con las recomendaciones del fabricante del polvo y con los requisitos de calidad del cliente.
La selección adecuada del equipo de recuperación ayuda a controlar el consumo de polvo y a mantener condiciones de funcionamiento adecuadas dentro de la cabina de pulverización.
Procesamiento flexible:El sistema puede acomodar diferentes piezas de trabajo metálicas a través de perchas personalizadas, manejo manual y arreglos de pulverización ajustables.
Aplicación repetida de polvo:Las pistolas electrostáticas automáticas admiten secuencias de pulverización consistentes para productos adecuados.
Capacidad de recubrimiento adicional:Las estaciones de retoque manual proporcionan flexibilidad adicional para geometrías complejas.
Transporte de material controlado:El transportador Power and Free permite a los transportistas detenerse y acumularse en las estaciones designadas.
Cabina de rociado personalizable:Las dimensiones de la cabina de PP y las posiciones de los equipos internos se diseñan de acuerdo con la envolvente de la pieza de trabajo.
Flujo de producción integrado:El pretratamiento, la fumigación, el curado y el enfriamiento se pueden coordinar dentro de una línea de producción completa.
Esta línea automática de recubrimiento de polvo puede configurarse para varios productos metálicos industriales, incluidos:
Componentes de muebles metálicos
Los demás aparatos y aparatos para la fabricación de la información
Cuadros de maquinaria
Construcciones de acero
Estantes y estanterías de almacenamiento
Casas para equipos industriales
Partes metálicas para automóviles
Componentes fabricados de aluminio
Las demás piezas de metal
Productos metálicos manufacturados generales
La idoneidad del equipo depende de las dimensiones de la pieza de trabajo, el peso, los requisitos de recubrimiento y el volumen de producción.
| Parámetro | Configuración |
|---|---|
| Método de recubrimiento | Pulverización electrostática automática con ajuste manual |
| Material de la cabina de rociado | El contenido de polipropileno |
| Tipo de transportador | Transporte aéreo de potencia y libre |
| Carga de las mercancías | Manual de trabajo |
| Desembarque | Manual de trabajo |
| Material de la pieza de trabajo | Acero, aluminio y otros metales conductores adecuados |
| Dimensiones de la pieza de trabajo | Personalizado |
| Capacidad del transportador | Según el peso de la pieza de trabajo y el diseño del soporte |
| Arreglo de las pistolas de pulverización | Específico del proyecto |
| Recuperación de polvo | Seleccionado de acuerdo con los requisitos de producción |
| Tratamiento previo | Según las especificaciones del sustrato y del recubrimiento |
| Seco | Secado integrado por humedad |
| Curado | Horno de curado en polvo |
| Refrigerador | Arreglo natural o de aire forzado |
| Automatización | Configuración de control personalizada |
| Diseño del taller | Ingeniería específica del proyecto |
CHG diseña líneas de producción de recubrimientos en polvo de acuerdo con los productos y condiciones reales de funcionamiento del cliente.
Para la ingeniería preliminar y la cotización, indique:
Dibujos o fotografías de piezas de trabajo
Material del producto
Duración, anchura y altura máximas
Peso máximo de la pieza de trabajo
Capacidad de producción necesaria
Número de componentes por percha
Tipo de recubrimiento en polvo
espesor de revestimiento requerido
Número de colores y frecuencia de cambio de color
Requisitos de pretratamiento
Dimensiones disponibles del taller y altura libre
Energía de calefacción y especificaciones eléctricas
Nivel de automatización requerido
Sobre la base de estos parámetros, CHG puede desarrollar una solución técnica personalizada que cubra el transportador de energía y libre, cabina de pulverización de polvo de PP, equipo de pulverización automática, estaciones de retoque manual,sistema de recuperación de polvo, equipos de pretratamiento, horno de curado y diseño general de la línea de producción.
CHG proporciona equipos integrados de recubrimiento en polvo para fabricantes industriales que requieren un acabado de superficie flexible y un transporte automatizado de piezas de trabajo.
La combinación de unaCabina de pulverización de PP, pulverización electrostática automática, retoque manual y transportador de potencia y librepermite configurar la línea de producción para diferentes componentes metálicos y requisitos de fabricación.
Póngase en contacto con CHG con las especificaciones de su pieza de trabajo, el diseño de la fábrica y la capacidad de producción requerida para recibir una propuesta y cotización personalizada de la línea de recubrimiento de polvo.
![]()