|
|
| Nombre De La Marca: | CHG |
| Número De Modelo: | El AC-17 |
| Cuota De Producción: | 1 juego |
| Precio: | 100,000-300,000 USD |
| Condiciones De Pago: | LC, D/A, D/P, T/T |
| Capacidad De Suministro: | 10 conjuntos por año |
Línea automática de recubrimiento en polvo para perfiles de aluminio
Sistema integrado de acabado en polvo para extrusiones de aluminio
Esta línea automática de recubrimiento en polvo está desarrollada para el acabado superficial continuo de perfiles de aluminio con diferentes longitudes, secciones transversales y requisitos de aplicación.
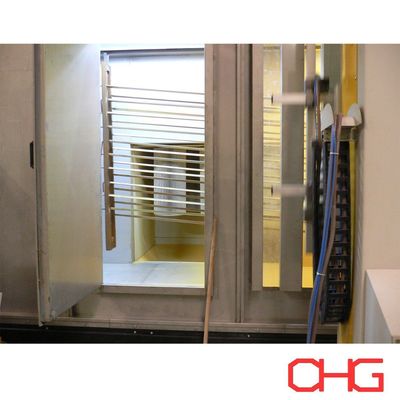
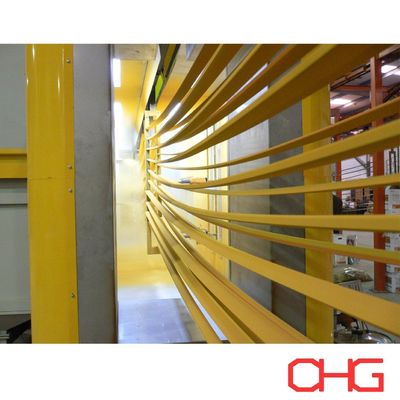
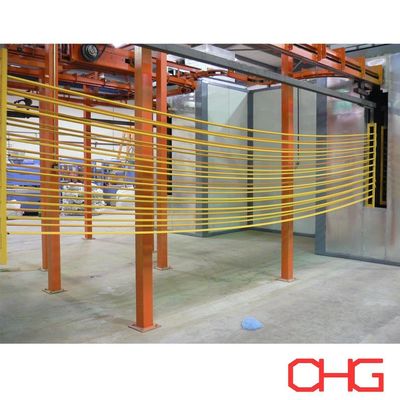
Un sistema transportador aéreo transporta los perfiles a través de las principales secciones de procesamiento, proporcionando un movimiento estable de la pieza de trabajo y conectando el pretratamiento, el secado, la aplicación de polvo, el curado y el enfriamiento en un flujo de producción integrado.
La carga y descarga manual se utilizan para mantener la flexibilidad al procesar diferentes tipos de perfiles o lotes de producción. El sistema completo está diseñado de acuerdo con los productos del cliente, la producción requerida, los estándares de recubrimiento y el espacio disponible en el taller.
Características principales del sistema
Transporte aéreo continuo
El transportador aéreo proporciona un movimiento continuo de perfiles de aluminio entre las diferentes etapas del proceso y al mismo tiempo reduce la cantidad de espacio del taller requerido para el manejo de materiales.
La configuración del transportador se determina según:
Longitud y sección del perfil.
Peso de la pieza
Número de perfiles por percha
Capacidad de producción requerida
Espaciado de perchas
tiempo de proceso
Altura libre de fábrica
Se pueden diseñar soportes colgantes personalizados para mantener la posición adecuada de la pieza de trabajo durante el pretratamiento, la pulverización y el curado.
Carga y descarga manual flexible
Los perfiles se colocan manualmente en los soportes del transportador en la estación de carga y se retiran después del recubrimiento y enfriamiento.
Esta disposición proporciona flexibilidad al manipular productos con diferentes longitudes y geometrías de sección transversal sin requerir complicados equipos de carga automática.
Aplicación automática de polvo
La sección de pulverización puede utilizar pistolas pulverizadoras electrostáticas automáticas y reciprocadores para la aplicación continua de polvo.
Cuando la geometría del producto requiere cobertura adicional, también se pueden incorporar a la línea estaciones de retoque manual.
Proceso de producción típico
Un proceso completo de recubrimiento de perfiles de aluminio se puede organizar de la siguiente manera:
Carga → Limpieza de superficies → Pretratamiento químico → Secado húmedo → Pulverización de polvo electrostático → Curado → Enfriamiento → Inspección → Descarga
La secuencia exacta del pretratamiento y los parámetros del recubrimiento se determinan según la aleación de aluminio, el acabado requerido, el rendimiento frente a la corrosión y el sistema de polvo seleccionado.
1. Limpieza de superficies
Antes del tratamiento químico, se deben eliminar los contaminantes de la superficie del aluminio.
La limpieza está diseñada para eliminar sustancias como:
Aceite y grasa
Polvo
Residuos de extrusión
Manejo de la contaminación
Otras impurezas superficiales
Una limpieza eficaz prepara el sustrato para el tratamiento químico posterior y contribuye a un rendimiento estable del recubrimiento.
2. Pretratamiento de aluminio
Después de la limpieza, los perfiles se someten a un adecuado proceso de pretratamiento químico.
Dependiendo de la especificación del recubrimiento, el proceso puede incluir:
Desengrasar
Enjuague con agua
Grabado o tratamiento superficial
Enjuague adicional
Tratamiento de conversión
enjuague final
Para perfiles de aluminio, se pueden seleccionar tratamientos de conversión con cromato o sin cromo adecuados según el rendimiento del recubrimiento requerido y las especificaciones del proyecto.
El pretratamiento puede diseñarse como un sistema de pulverización o de inmersión dependiendo de la geometría del perfil, la capacidad de producción, el proceso químico y las condiciones de la fábrica.
3. Secado por humedad
Después de las etapas de pretratamiento húmedo, los perfiles ingresan a la sección de secado.
El agua residual se elimina antes de la pulverización electrostática para proporcionar condiciones superficiales adecuadas para la aplicación del polvo.
La temperatura de secado y el tiempo de residencia se determinan según las dimensiones del perfil, el espesor de la sección, la velocidad del transportador y la capacidad de producción requerida.
4. Pulverización de polvo electrostático
Los perfiles secos se transportan a la cabina de pintura en polvo.
Las pistolas pulverizadoras electrostáticas cargan las partículas de polvo que son atraídas por las piezas de aluminio puestas a tierra.
El sistema de aplicación se puede configurar con:
Pistolas pulverizadoras automáticas
Reciprocadores
Pistolas de retoque manuales
Equipo de suministro de polvo
Sistema de recuperación de polvo
La cantidad de pistola, el posicionamiento y la disposición de pulverización se seleccionan de acuerdo con la sección transversal del perfil, la velocidad del transportador, la capacidad de producción y la cobertura de recubrimiento requerida.
5. Curado en polvo
Después de la pulverización, los perfiles de aluminio revestidos entran en el horno de curado.
El calentamiento controlado hace que el polvo aplicado se derrita, fluya y se reticule formando una película de recubrimiento continua.
El sistema de curado está diseñado según:
Especificaciones de curado del fabricante del polvo.
Temperatura requerida del metal
Espesor del perfil de aluminio
Dimensiones de la pieza de trabajo
Velocidad del transportador
Capacidad de producción
Las condiciones de curado correctas son importantes para lograr la adhesión, apariencia y propiedades mecánicas del recubrimiento requeridas.
6. Enfriamiento
Tras salir del horno de curado, los perfiles pasan por una zona de enfriamiento.
Se puede seleccionar refrigeración natural o por aire forzado según la capacidad de la línea, la temperatura de la pieza de trabajo y el espacio disponible en la fábrica.
Una vez que los perfiles se hayan enfriado lo suficiente, se pueden inspeccionar y descargar de forma segura.
7. Inspección de calidad del recubrimiento
Los perfiles de aluminio acabados se pueden comprobar según los requisitos de revestimiento aplicables.
Los elementos de inspección típicos incluyen:
Espesor de película seca
Aspecto superficial
Color y brillo
Adhesión
Uniformidad del recubrimiento
Defectos superficiales visibles
Se pueden especificar pruebas adicionales de acuerdo con los estándares de calidad del cliente y la aplicación del producto.
Recuperación de polvo y cambio de color
La cabina de pintura se puede integrar con un sistema de recuperación de polvo adecuado para recoger el exceso de polvo rociado.
El equipo de recuperación se selecciona según:
Volumen de producción
Número de colores en polvo
Frecuencia de cambio de color
Requisitos de recuperación de polvo
Tiempo requerido de limpieza del stand
Para los fabricantes que cambian de color con frecuencia, la configuración de la cabina de pintura y la recuperación deben considerarse juntas durante el diseño inicial de la línea de producción.
Aplicaciones
La línea puede diseñarse para recubrir productos de aluminio como:
Perfiles arquitectonicos
Marcos de puertas y ventanas
Perfiles de muro cortina
Extrusiones de aluminio industriales
Perfiles de muebles
Componentes decorativos de aluminio.
Marcos de paneles solares
Perfiles de sistemas constructivos
Componentes de transporte
Otros productos de aluminio extruido
Ingeniería específica del proyecto
Cada línea de recubrimiento de perfiles de aluminio se desarrolla de acuerdo con las condiciones de fabricación reales del cliente en lugar de utilizar una configuración de equipo fija.
Para preparar el diseño de la línea de producción, es importante la siguiente información:
Dibujos de perfiles y secciones transversales.
Longitudes máximas y mínimas del perfil.
Dimensiones y peso de la pieza de trabajo.
Capacidad requerida por hora o por día
Perfiles por percha
Especificación de recubrimiento
Requisitos de pretratamiento
Tipo de polvo
Número de colores y frecuencia de cambio de color.
Dimensiones de fábrica y altura libre.
Energía de calefacción disponible
Suministro eléctrico local
Nivel de automatización requerido
Con base en estos parámetros, podemos diseñar una solución completa que cubra el sistema de pretratamiento, la sección de secado de humedad, el transportador aéreo, la cabina de pulverización de polvo, el equipo de aplicación automática, el sistema de recuperación de polvo, el horno de curado, la sección de enfriamiento, el sistema de control y el diseño de la línea de producción.
Contáctenos con sus especificaciones de perfiles de aluminio y requisitos de producción para una propuesta técnica y cotización personalizada.