|
|
| Nombre De La Marca: | CHG |
| Número De Modelo: | El AC-18 |
| Cuota De Producción: | 1 juego |
| Precio: | 100,000-300,000 USD |
| Condiciones De Pago: | LC, D/A, T/T, D/P |
| Capacidad De Suministro: | 10 conjuntos por año |
Línea de producción automática de recubrimiento en polvo para extrusiones de aluminio
Sistema de acabado personalizado para perfiles de aluminio arquitectónicos e industriales
Esta línea de producción automática de recubrimiento en polvo está diseñada para perfiles de aluminio y componentes de aluminio extruido con diferentes longitudes, secciones transversales y requisitos de recubrimiento.
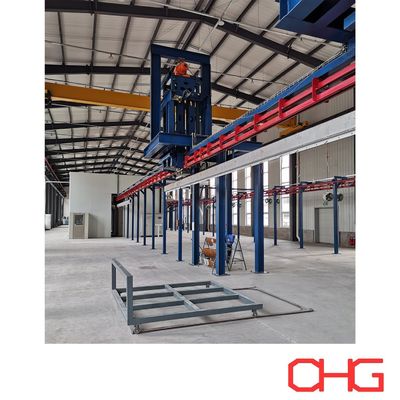
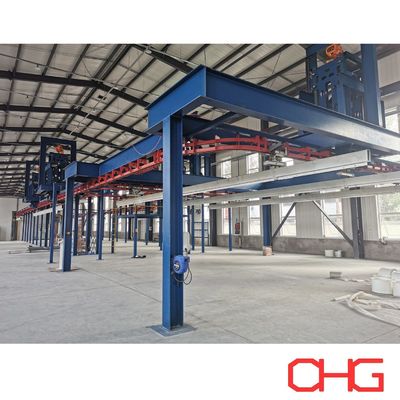
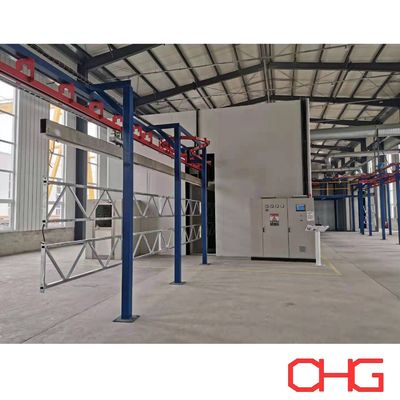
El sistema integra pretratamiento de superficies, secado, aplicación electrostática de polvo, curado, enfriamiento y manipulación de materiales en un proceso de producción coordinado. Un sistema de transportador aéreo transporta los perfiles entre las secciones de tratamiento principales, mientras que la carga y descarga manual proporcionan flexibilidad para manipular diferentes tamaños de productos y lotes de producción.
Cada línea se personaliza según los productos de aluminio del cliente, la producción requerida, las especificaciones de recubrimiento, las dimensiones de la fábrica y el nivel de automatización deseado.
Proceso completo de recubrimiento de perfiles de aluminio
Una secuencia de producción típica se puede configurar como:
Carga manual → Pretratamiento de superficies → Secado de humedad → Pulverización electrostática de polvo → Curado de polvo → Enfriamiento → Inspección → Descarga manual
El proceso detallado de pretratamiento y recubrimiento se selecciona según la aleación de aluminio, la condición de la superficie, el rendimiento de corrosión requerido y las especificaciones de acabado aplicables.
Pretratamiento de superficies de aluminio
La preparación correcta de la superficie es esencial antes de la aplicación del polvo.
Los perfiles de aluminio pueden contener aceite, polvo, residuos de extrusión, óxidos y otros contaminantes que pueden interferir con la adhesión y la apariencia del recubrimiento.
Dependiendo de los requisitos del proyecto, el proceso de pretratamiento puede incluir etapas como:
Desengrasado
Enjuague con agua
Grabado o tratamiento de superficies
Enjuague adicional
Acondicionamiento de superficies donde sea necesario
Tratamiento de conversión
Enjuague final
Para productos de aluminio, se pueden seleccionar procesos de conversión adecuados con cromato o sin cromo según el sistema de recubrimiento requerido y los requisitos ambientales.
El pretratamiento se puede diseñar como un sistema de pulverización o inmersión dependiendo de la geometría del perfil, la capacidad de producción, el proceso químico y las condiciones de la fábrica.
Secado de humedad
Después del pretratamiento húmedo, los perfiles de aluminio pasan por una sección de secado para eliminar el agua residual antes de la pulverización de polvo.
Una superficie adecuadamente seca proporciona condiciones más estables para la aplicación electrostática de polvo y ayuda a prevenir defectos de recubrimiento relacionados con la humedad.
Las condiciones de secado se determinan según las dimensiones del perfil, la velocidad de la línea, el proceso de pretratamiento y los requisitos de producción.
Pulverización electrostática automática de polvo
Después del secado, los perfiles entran en la cabina de pulverización de polvo.
Las pistolas de pulverización electrostática automáticas aplican partículas de polvo cargadas a las superficies de aluminio conectadas a tierra. La disposición de pulverización se diseña según las dimensiones del perfil, la geometría de la sección transversal, la velocidad del transportador y la cobertura de recubrimiento requerida.
Dependiendo de la aplicación, la sección de recubrimiento en polvo puede incorporar:
Pistolas de pulverización electrostática automáticas
Reciprocadores
Estaciones de retoque manual
Equipo de suministro de polvo
Sistema de recuperación de polvo
Equipo de cambio de color
El retoque manual se puede combinar con la pulverización automática cuando los productos contienen áreas empotradas o características de sección transversal complejas que requieren cobertura adicional.
Sistema de recuperación de polvo
El polvo pulverizado en exceso se puede recoger a través de un sistema de recuperación adecuado.
La configuración de recuperación se selecciona según factores como:
Capacidad de producción
Número de colores
Frecuencia de cambio de color
Requisitos de utilización de polvo
Configuración de la cabina de pulverización
Tiempo de limpieza requerido
Se pueden incorporar diferentes soluciones de recuperación según la estrategia de producción del cliente y los requisitos de recubrimiento en polvo.
Sistema de transportador aéreo
El transportador aéreo conecta las diferentes etapas de producción y mantiene un movimiento controlado de los perfiles de aluminio a lo largo de la línea de recubrimiento.
El sistema de transportador se diseña según:
Longitud máxima del perfil
Peso de la pieza de trabajo
Perfiles por colgador
Capacidad de producción requerida
Espaciado de colgadores
Velocidad de línea
Altura libre de la fábrica
Disposición del equipo
Dependiendo del flujo de producción requerido, se puede considerar un transportador aéreo continuo o un transportador Power and Free.
También se pueden desarrollar colgadores personalizados según la geometría del perfil de aluminio y la orientación de recubrimiento requerida.
Curado de polvo
Después de la aplicación del polvo, los perfiles recubiertos se transportan al horno de curado.
Bajo condiciones de calentamiento controladas, el polvo aplicado se derrite, fluye y se reticula químicamente para formar una película de recubrimiento continua.
El rendimiento del curado depende no solo de la temperatura del aire del horno, sino también de la temperatura real del metal de los perfiles de aluminio. Por lo tanto, las condiciones de curado requeridas deben diseñarse según:
Especificación de curado del fabricante del polvo
Dimensiones del perfil
Espesor de la sección de aluminio
Velocidad del transportador
Capacidad de producción
Rendimiento de recubrimiento requerido
Se pueden seleccionar métodos de calentamiento adecuados según la fuente de energía disponible del cliente y las condiciones de la fábrica.
Enfriamiento e inspección final
Después del curado, los perfiles pasan por una sección de enfriamiento antes de la descarga.
Una vez suficientemente enfriados, los productos terminados se pueden inspeccionar según la especificación de calidad requerida.
Los elementos de inspección típicos pueden incluir:
Espesor del recubrimiento
Apariencia de la superficie
Color
Brillo
Adhesión
Uniformidad del recubrimiento
Defectos visibles en la superficie
Se pueden especificar pruebas de rendimiento adicionales según los estándares de recubrimiento del cliente y los requisitos de uso final.
Carga y descarga flexibles
La carga y descarga manual proporcionan flexibilidad práctica cuando la línea maneja perfiles de diferentes longitudes, secciones transversales y cantidades de lotes.
La disposición de carga, el espaciado de colgadores y la orientación del producto se consideran juntos durante los cálculos de capacidad de producción para garantizar que la configuración del transportador coincida con la producción requerida.
Donde sea necesario, también se pueden desarrollar otros arreglos de manipulación de materiales para requisitos de automatización más altos.
Aplicaciones típicas
Las líneas automáticas de recubrimiento en polvo de perfiles de aluminio se pueden diseñar para productos como:
Extrusiones de aluminio arquitectónicas
Perfiles de ventanas y puertas
Componentes de muros cortina
Perfiles de aluminio industriales
Perfiles de muebles
Productos decorativos de aluminio
Marcos de paneles solares
Componentes de transporte
Productos generales de aluminio extruido
Las diferentes aplicaciones pueden requerir diferentes procesos de pretratamiento, especificaciones de polvo, arreglos de transportador y condiciones de curado.
Líneas de recubrimiento en polvo de perfiles de aluminio personalizadas
No existe una línea de producción estándar única adecuada para todos los fabricantes de perfiles de aluminio. Las dimensiones y la configuración del equipo deben determinarse según los productos reales y las condiciones de producción requeridas.
La información importante para la ingeniería incluye:
Dibujos o secciones transversales de perfiles de aluminio
Longitudes máximas y mínimas de perfil
Dimensiones máximas de la pieza de trabajo
Peso de la pieza de trabajo
Capacidad horaria o diaria requerida
Perfiles por colgador
Especificación de recubrimiento requerida
Requisitos del proceso de pretratamiento
Número de colores de polvo
Frecuencia de cambio de color
Dimensiones de fábrica disponibles y altura libre
Energía de calentamiento disponible
Condiciones eléctricas locales
Nivel de automatización requerido
Basándonos en estos parámetros, podemos desarrollar una solución personalizada que cubra el sistema de pretratamiento, la sección de secado de humedad, el transportador aéreo, la cabina de pulverización de polvo, el equipo de aplicación automática de polvo, el sistema de recuperación de polvo, el horno de curado, la sección de enfriamiento, el sistema de control y el diseño completo de la línea de producción.
Contáctenos con las especificaciones de su perfil de aluminio y los requisitos de producción para una propuesta técnica y cotización personalizadas.